- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kedy dodávatelia kovových komponentov znižujú efektivitu výroby automatizovanej montáže?
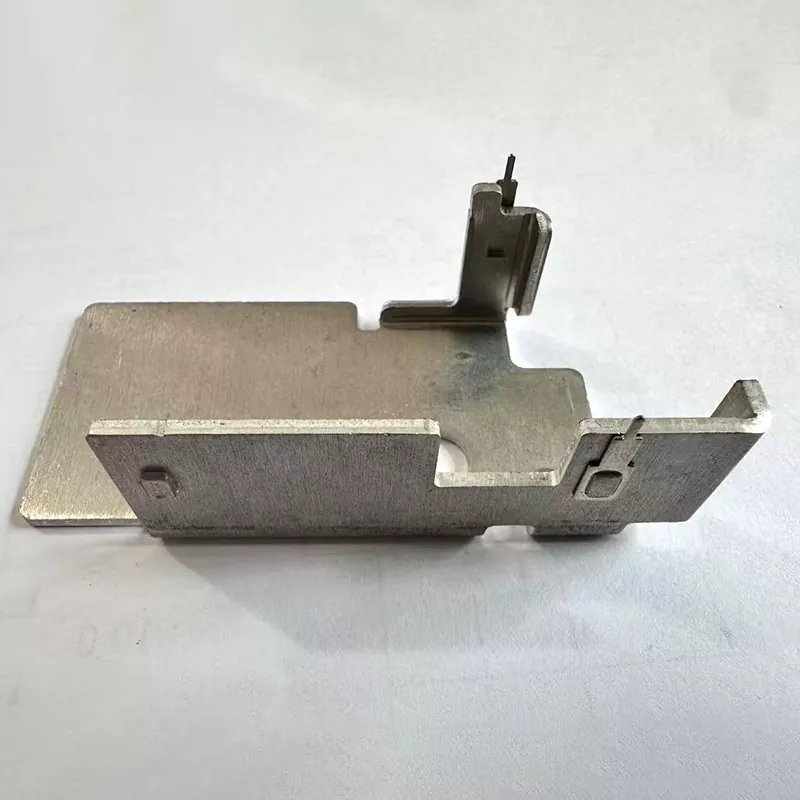
Výrobcovia automobilových systémov, značky spotrebnej elektroniky a nákupcovia priemyselných skríň EPC často čelia štyrom nákladným prekážkam pri spolupráci s neprofesionálnymi predajcami ohýbania plechu: nekontrolované odpruženie a nestabilné uhly ohybu vytvárajú masívne manuálne korekčné práce na automatizovaných montážnych linkách; dodávatelia bez vedenia návrhu DFM ponechávajú skryté konštrukčné chyby v počiatočných fázach kreslenia; továrne na rozptýlené ohýbanie, povrchovú úpravu a testovanie prerušujú reťazce vysledovateľnosti šarží a oneskorujú audity zámorských tovární; nízkokvalitné lisovacie nástroje poškriabajú povrch dielov a zvyšujú mieru odmietnutia hotového výrobku. Lijingda integruje CNC ohýbanie, profesionálne procesné inžinierstvo a kompletnú kontrolu kvality pod jednou strechou továrne, zaisťuje ultra tesnú toleranciu ohybu ±0,5° a zároveň poskytuje službu včasnej optimalizácie návrhu, eliminuje prepracovanie montáže, straty konštrukčných chýb a stagnáciu auditu pre cezhraničných nákupcov kovových komponentov.
1. CNC dynamická kompenzácia pruženia stabilizuje uhlovú toleranciu pre bezobslužnú montáž
Bežnému ohýbaciemu zariadeniu chýbajú algoritmy kompenzácie spätného pruženia materiálu v reálnom čase; rôzne plechy z ocele, hliníkovej zliatiny vytvárajú po tvarovaní nekonzistentný elastický odskok, v dôsledku čoho sa uhly ohybu odchyľujú o viac ako ±1°. Počas automatickej montáže robota sa nesprávne zarovnané ohnuté konzoly nemôžu uzamknúť do zodpovedajúcich upínacích prvkov, čo núti továrne prideľovať ďalších pracovníkov na manuálne orezávanie a zníženie dennej výstupnej kapacity. Lijing vybavuje plne digitálne CNC ohýbacie stroje modulmi na kalibráciu odrazu špecifickými pre daný materiál, prednastavenými parametrami kompenzácie pre nerezovú oceľ, oceľ valcovanú za studena a hliníkové polotovary. Údaje z kontroly hromadnej výroby overujú, že všetky hotové ohýbané diely zachovávajú uhlovú toleranciu v rozmedzí ±0,5°, dokonale zodpovedajú štandardom polohovania vysokorýchlostných bezobslužných montážnych staníc a prácne prepracovanie pri rezaní o viac ako 60 %.
2. Senior DFM inžinieri eliminujú skryté chyby ohybu vo fáze kontroly výkresu
Väčšina predajcov spracovania kovov vykonáva iba predložené výkresy bez profesionálneho hodnotenia procesu; neprimeraný polomer ohybu, príliš úzka príruba a dizajn smeru zrna spúšťajú praskanie, zvrásnenie po hromadnej výrobe, čo núti klientov znovu otvárať formy a pozastaviť cykly dodávky komponentov. Továrenský tím vedúcich technikov pre plechy vykonáva bezplatnú optimalizáciu DFM pre všetky RFQ, pričom upravuje rozloženie ohybu, veľkosť polotovaru a radián prechodu na základe ťažnosti materiálu pred formálnou výrobou formy. Včasným zásahom do dizajnu sa vyhnete revízii formy po výrobe a stratám oneskorenia objednávok, čím sa výrazne skráti cyklus opakovania vzorky nového produktu pre automobilové a elektronické výskumné a vývojové tímy.
3. Plne uzavretá výroba realizuje kompletné súbory vysledovateľnosti materiálu v dávkach
Decentralizovaný outsourcing ohýbania, leštenia a lakovania znemožňuje integráciu nespracovaných certifikátov MTC, záznamov o procese ohýbania a hotových kontrolných údajov do jednotných archívov šarží. Audítori značiek v Európe a Severnej Amerike pozastavia kontroly kvalifikácie dodávateľov bez úplných dokumentov o vysledovateľnosti. Každá dávka dielov na ohýbanie Lijingda zaznamenáva čísla surových oceľových pecí, protokoly parametrov CNC ohýbania a záverečné správy o rozmerových skúškach, pričom spolu so zásielkami zostavuje kompletné balíky dokumentov auditu v angličtine. Integrované údaje o sledovateľnosti pomáhajú kupujúcim prejsť inšpekciou továrne tretej strany bez dodatočných výdavkov na testovanie materiálu.
4. Leštené špeciálne matrice zabraňujú škrabancom na povrchu po tvarovaní ohýbaním
Opotrebované, neleštené všeobecné matrice zanechávajú hlboké vrúbky a škrabance na povrchoch dielov počas ohýbania; Poškriabané držiaky a rámy podvozku neprejdú kontrolou vzhľadu pre špičkové elektronické a automobilové hotové výrobky, čo vedie k vysokým nákladom na šrot. Všetky ohýbacie razníky a V-matrice sú pred formálnou výrobou ošetrené zrkadlovým leštením, pričom sa na kontaktné povrchy pridáva odnímateľná ochranná fólia, aby sa eliminovali stopy trenia. Dokonca aj tenké dekoratívne hliníkové ohýbacie komponenty udržujú hladké povrchy bez škrabancov bez sekundárnych leštiacich procedúr, čím sa znižujú náklady na povrchovú úpravu po spracovaní pre výrobcov OEM.
5. Viaczliatinové prispôsobenie vyvažuje ľahkú štruktúru a mechanickú tuhosť
Jediný univerzálny listový materiál nemôže uspokojiť rôzne požiadavky na zaťaženie tenkých elektronických chladičov a ťažkých držiakov automobilového podvozku. Príliš hrubé plechy zvyšujú hmotnosť celého produktu, zatiaľ čo tenké plechy sa pri dlhodobom zaťažení vibráciami ľahko deformujú. Továreň prideľuje cielené kovové polotovary podľa parametrov zaťaženia klienta: tenký hliník pre elektronické rámy na odvod tepla, stredne studená valcovaná oceľ na podpery skríň, hrubá nehrdzavejúca oceľ na konštrukčné držiaky vozidiel. Dizajn optimalizovanej hrúbky plechu si zachováva dostatočnú pevnosť v ohybe pri realizácii cieľov v oblasti ľahkých produktov, čím sa znižujú celkové náklady na materiál hotového produktu pre značky zariadení.
6. Jednorazové ohýbanie a následná úprava skracuje cyklus dodania cezhraničných objednávok
Dodávatelia, ktorí poskytujú iba holé ohýbané polotovary, nútia kupujúcich, aby pokovovanie, práškové lakovanie a odstraňovanie otrepov zabezpečovali oddelene od dielní tretích strán, čím sa predĺži celková doba dodania objednávky o viac ako 10 pracovných dní. Lijingda interne integruje výrobné linky na ohýbanie, odstraňovanie otrepov, pieskovanie a viacdruhové povrchové nátery, čím dokončuje všetky linky spracovania v jednom závode bez externého outsourcingu. Jednotné plánovanie výroby urýchľuje doručovanie hromadných objednávok a pomáha značkám OEM skladovať kovové komponenty pred sezónnymi nárastmi výroby.